

 英语
 中文简体
 西班牙语
 越南语
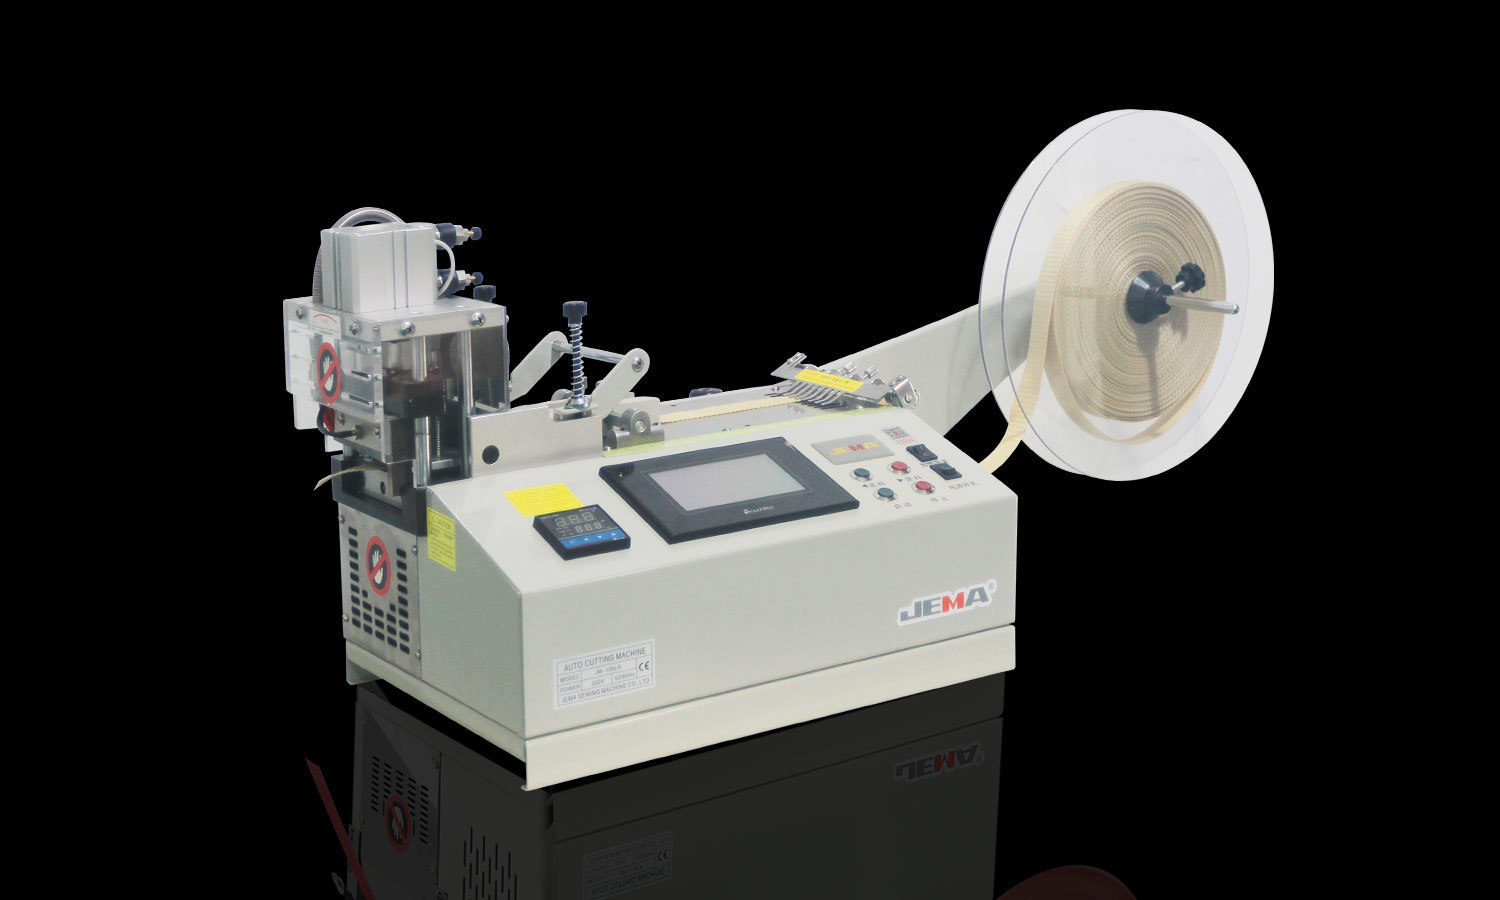
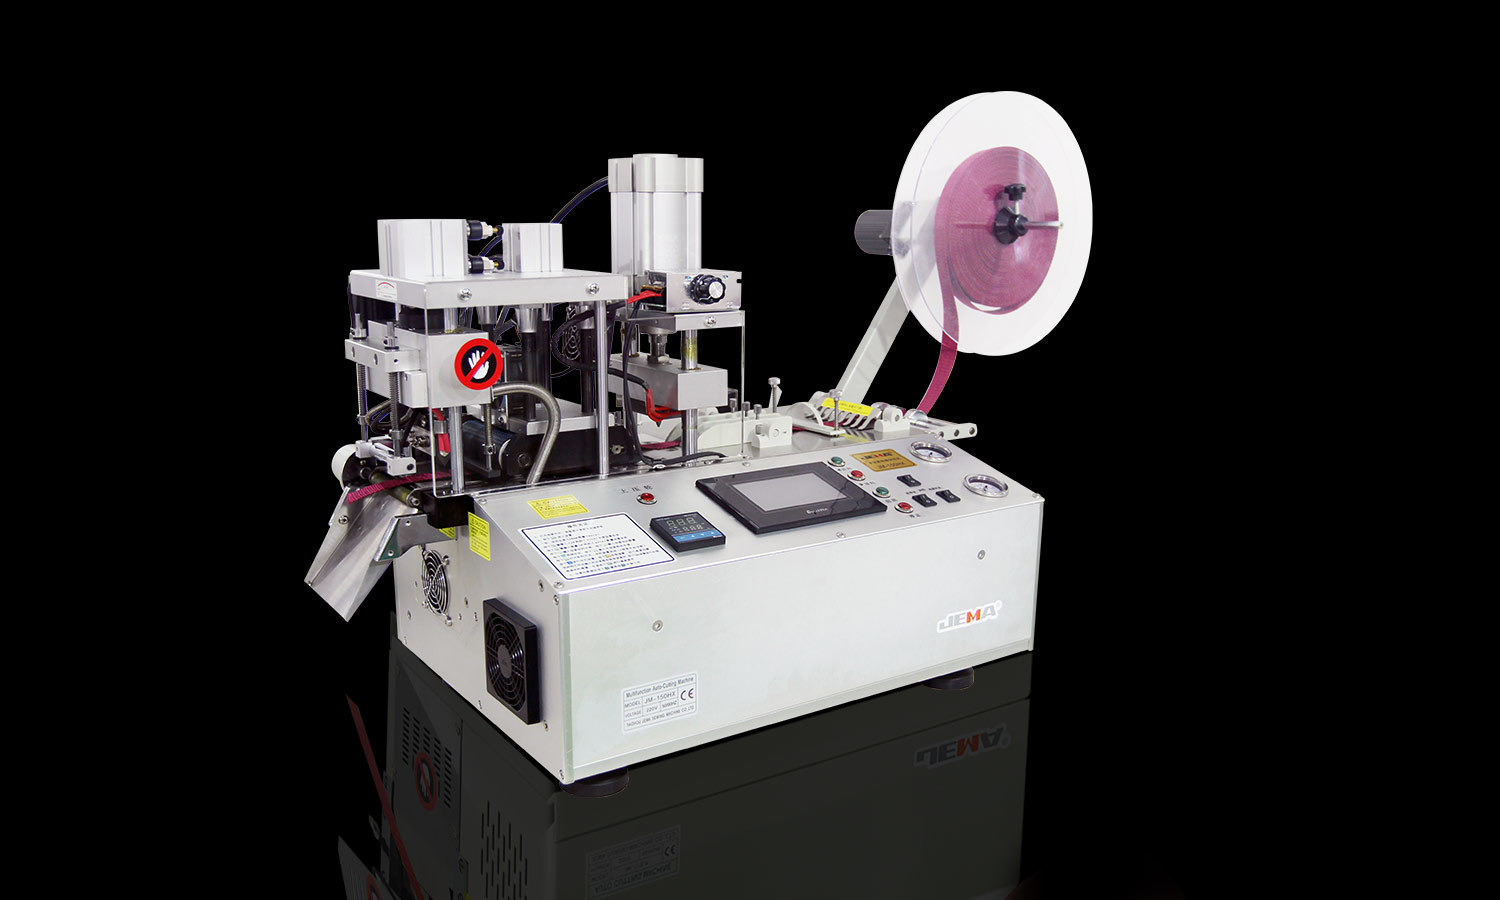
Rezanie pásky z kotúča vyzerá jednoducho. Do stroja ide široký kotúč, materiál sa nareže na užšie šírky a hotové kotúče sa pripravia na ďalší krok alebo na expedíciu. Ale čepeľ je len časť príbehu. Rovnako záleží na tom, ako páska prechádza strojom.
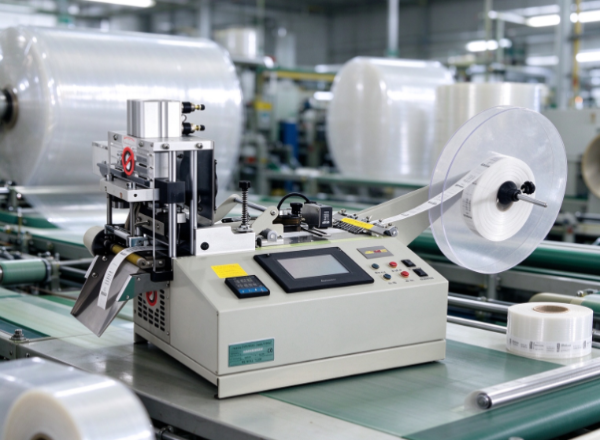
Riadenie napätia je tu ústredné. Udržuje pásku v rovnomernom pohybe, kým sa odvíja, prerezáva a prevíja na menšie kotúče. Zle manipulujte s napätím a páska sa môže naťahovať, krčiť, unášať alebo navíjať nerovnomerne. Tieto chyby poškodzujú vzhľad hotových kotúčov a často znižujú výkon aj pri neskoršom použití.
Nie všetky pásky reagujú na ťažnú silu rovnakým spôsobom. Tenký film sa správa inak ako hrubý lepiaci produkt. Papierové pásky, penové pásky a iné flexibilné materiály majú každý svoje vlastné potreby pri manipulácii. Pre výrobcu je učenie sa riadenia napätia súčasťou budovania procesu rezania, ktorý vyhovuje materiálu pred ním.
1. Čo znamená kontrola napätia pri rezaní kotúča pásky?
Ovládanie napätia znamená riadenie ťažnej sily na pásku, keď prechádza rezacím strojom. Páska potrebuje dostatočné napätie, aby sa hladko pohybovala a zostala na mieste. Sila nemôže byť taká silná, aby natiahla, zdeformovala alebo poškodila materiál.
Páska zvyčajne prechádza niekoľkými fázami. Začína na veľkom zásobnom kotúči, prechádza oblasťou rezania a potom sa navíja na menšie jadrá. Každá fáza ovplyvňuje, ako sa materiál správa.
Nechajte zásobnú rolku odvinúť príliš voľne a páska sa uvoľní a zatúla. Ťahajte príliš silno za navíjač a materiál sa naťahuje alebo nabaľuje príliš tesne. V každom prípade sa objavia chyby, ktoré sa po dokončení kotúčov ťažko opravujú.
Kontrola napätia vyrovnáva tieto sily od začiatku do konca. V závislosti od stroja to môže znamenať mechanické nastavenia, snímače, brzdy alebo automatické ovládanie. Nastavenie sa líši, ale účel zostáva rovnaký: udržujte pásku stabilnú bez namáhania.
Napätie nie je o tom, aby bola páska čo najpevnejšia. Rôzne materiály potrebujú rôzne podmienky. Nastavenie, ktoré vyhovuje jednej páske, môže byť nesprávne pre inú, dokonca aj na tom istom zariadení.
Takže pred začatím práce by mali operátori zvážiť konštrukciu pásky, hrúbku, pružnosť, lepiace vlastnosti a zamýšľané použitie.
2. Ako ovplyvňuje kontrola napätia kvalitu rezania?
Kvalita rozrezaného kotúča závisí od stavu kotúča, vlastností materiálu, zarovnania stroja a správania pri navíjaní. Mnohé z nich spája napätie, pretože formuje, ako sa páska správa pred, počas a po strihu.
Keď materiál prechádza oblasťou rezu rovnomerne, dráha rezu zostáva konzistentná. Keď sa páska posunie alebo uvoľní, rez bude nerovnomerný. Rolky potom môžu mať ošúchané okraje alebo nesprávny tvar.
Napätie ovplyvňuje aj samotnú pásku. Prílišné ťahanie naťahuje pružné materiály a nestabilné napätie spôsobuje tvorbu vrások alebo záhybov. Takéto chyby sa zreteľnejšie prejavia pri kontrole alebo pri aplikácii pásky na povrch.
Tenké, mäkké alebo ľahko deformovateľné materiály sú citlivé. Malá zmena v ich cestovaní ich môže posunúť v mieste rezu.
Predstavte si pásku, ktorá vstupuje do reznej časti na voľnej alebo nerovnej dráhe. Čepele môžu byť v dobrom stave, no materiál nebude ležať plochý. Rez putuje a hotové rolky potrebujú dodatočnú kontrolu alebo prepracovanie.
Stabilná cesta nezaručuje bezchybný výstup. To dáva rezaciemu systému spoľahlivý východiskový bod a operátori sa potom môžu pozrieť na iné príčiny, keď sa objavia problémy.
3. Aké problémy môžu nastať, keď je napätie pásky príliš vysoké alebo príliš nízke?
Nesprávne napätie spôsobuje rôzne problémy v závislosti od materiálu a fázy výroby. Poznanie znakov umožňuje operátorom hľadať skutočnú príčinu namiesto toho, aby zakaždým obviňovali čepele.
Keď je napätie príliš vysoké
Príliš veľké napätie zbytočne zaťažuje pásku. Pružné fólie sa naťahujú a niektoré materiály sa pri prechode deformujú. Priľnavá vrstva alebo podklad môže tiež reagovať odlišne pri silnom ťahu.
Vysoké napätie pri prevíjaní dáva kotúčom, ktoré sú príliš tesne zabalené na ich použitie. Niekedy sa rolka deformuje alebo sa ťažko odvíja. Citlivé materiály môžu po navinutí vykazovať poškodenie okrajov alebo zmenu tvaru.
Keď je napätie príliš nízke
Príliš malé napätie umožňuje páske túlať sa, prehýbať alebo vytvárať voľné časti. V oblasti rezu nezostane plochý, takže čisté, konzistentné okraje sa získajú ťažšie.
Nízke napätie vinutia spôsobuje uvoľnenie kotúčov. Počas manipulácie, skladovania alebo prepravy sa vrstvy posúvajú. Keď zákazník začne pásku používať, nerovnomerné navinutie sťažuje plynulé dávkovanie.
Pri zmene napätia počas výroby
Kolísavé napätie spôsobuje nekonzistentné výsledky, aj keď počiatočné nastavenie vyzeralo dobre. Kotúč môže začať dobre a môžu sa u neho vyvinúť chyby, keď sa zásobný kotúč zmrští alebo sa zmenia podmienky navíjania.
| Stav napätia | Možný účinok | Čo môžu operátori potrebovať skontrolovať |
|---|---|---|
| Nadmerná ťažná sila | Naťahovanie, deformácia alebo tesne navinuté rolky | Nastavenie odozvy materiálu a navíjania |
| Nedostatočná ťažná sila | Vrásky, uvoľnené rolky alebo pohyb materiálu | Dráha webu a stabilita napätia |
| Nestabilné napätie | Variácie medzi časťami rolky | Správanie pri zásobovaní, strihaní a prevíjaní |
Jeden príznak môže mať viacero príčin. Pokrčený kotúč môže pochádzať zo zmien napätia, zlého zarovnania, poškodených valcov alebo hrubého zaobchádzania. Pozrite sa radšej na celý proces, než aby ste predpokladali jediného vinníka.
4. Prečo si rôzne materiály pásky vyžadujú rôzne nastavenia napätia?
Pásky sa veľmi líšia v štruktúre a správaní. Niektoré majú tenkú fóliu. Iní používajú papier, látku, penu alebo niečo iné. Líšia sa aj lepiace vrstvy a konečné použitie.
Tieto rozdiely menia spôsob, akým páska zvláda ťažnú silu. Flexibilná fólia sa pri veľkom napätí natiahne. Papierová páska sa pri hrubom zaobchádzaní krčí alebo trhá. Penová páska pod tlakom stláča alebo mení tvar. Materiály s mäkkým povrchom môžu byť tiež citlivé na kontakt s valcami a inými časťami stroja.
Rovnaké nastavenie môže poskytnúť rôzne výsledky na rôznych produktoch. Nepredpokladajte, že nastavenie, ktoré fungovalo pre jednu pásku, sa prenesie priamo na inú.
Dôležitá je aj šírka a stav zásobnej rolky. Veľká rolka sa pri odvíjaní správa inak ako malá. Hrúbka, sila podkladu, adhézne vlastnosti a podmienky skladovania, to všetko hrá úlohu.
Praktickou metódou je nastavenie vhodných podmienok pre každú skupinu materiálov a ich potvrdenie v skúšobných prevádzkach. Operátori skontrolujú hrany rezu, povrch, tvar kotúča a jednoduchosť odvíjania predtým, ako schvália nastavenie pre bežnú výrobu.
Berte zmeny v prichádzajúcom materiáli vážne. Keď sa nová dávka správa inak, skontrolujte jej stav a skontrolujte existujúce nastavenie. Úprava napätia bez znalosti príčiny môže spôsobiť nové problémy.
Manipulácia so špecifickým materiálom nie je zbytočná zložitosť. Takto sa proces rezania prispôsobuje vyrábaným výrobkom.
5. Ako ovplyvňuje ovládanie napätia prevíjanie a tvar hotového kotúča?
Rezanie nekončí, keď čepele rozdelia pásku na užšie pásiky. Materiál sa ešte musí navíjať do kotúčov, ktoré sú stabilné, ľahko sa s nimi manipuluje a sú vhodné pre aplikáciu zákazníka.
Napätie navíjania rozhoduje o tom, ako každá vrstva sedí na tej pod ňou. Nerovnomerná sila môže zanechať uvoľnený stred, ošúchané okraje alebo rozdielnu tesnosť po celej šírke. Hotový výrobok potom vyzerá nekonzistentne a môže sa zle odvíjať.
Pevná rolka nie je automaticky dobrá rolka. Správny stav navíjania závisí od materiálu, štruktúry kotúča a spôsobu použitia produktu. Príliš veľký tlak deformuje citlivé materiály a príliš malý ponecháva kotúč nestabilný.
Podstatné je aj jadro. Nekvalitné, poškodené alebo nesprávne umiestnené jadro bráni tomu, aby rolka zostala vycentrovaná počas navíjania. Regulácia napätia to nemôže úplne vynahradiť, preto skontrolujte systém navíjania a jadro spolu.
Ďalším bodom je zarovnanie okrajov. Ak páska vstupuje do oblasti navíjania nerovnomerne, rolka môže skončiť s vyčnievajúcimi okrajmi alebo stupňovitým vzhľadom. Stabilné napätie udržuje materiál pod kontrolou, ale stále je potrebné správne zarovnanie a vedenie.
Pre výrobcov, ktorí dodávajú pásku do automatizovaných baliacich liniek alebo iných zariadení, sa konzistencia zvitkov počíta ešte viac. Zákazníci očakávajú kotúče, ktoré sa odvíjajú bez náhleho odporu, posúvania alebo zastavovania. Nerovnomerné navíjanie spôsobuje problémy s manipuláciou, aj keď je páska narezaná na správnu šírku.
Takže skontrolujte viac ako vonkajšok hotovej rolky. Skontrolujte, aká je pevná, ako sú okraje zarovnané a či sa páska odvíja podľa očakávania.
6. Môže lepšia kontrola napätia pomôcť znížiť plytvanie materiálom?
Odpad je skutočným problémom pri konverzii pásky, pretože defekt často pokazí materiál okolo neho, nielen miesto, kde začína. Keď sa napätie stane nestabilným, operátori možno budú musieť zastaviť stroj, skontrolovať kotúč, upraviť nastavenie a vyrezať poškodené časti.
Tieto zastávky stoja čas a zmenšujú využiteľný výkon behu. Ak sa chyba zistí neskoro, viac materiálu už bolo spracované za zlých podmienok.
Stabilné napätie znižuje niektoré z týchto rizík tým, že udržuje dráhu materiálu pod kontrolou. Uľahčuje zisťovanie problémov a pomáha operátorom udržiavať stabilné podmienky. Ale samotná kontrola napätia nezabráni všetkému plytvaniu. Opotrebenie čepele, zlý materiál, nesprávne nastavenie a chyby pri manipulácii, to všetko sa k tomu pridáva.
Rezanie odpadu začína sledovaním procesu. Ak sa chyby objavujú na začiatku chodu, skontrolujte počiatočné nastavenie. Ak sa vyvíjajú pri odvíjaní zásobného kotúča, skontrolujte, či sa v tejto fáze zmenilo napätie. Ak sa hotové rolky navíjajú nerovnomerne, pozrite sa pozornejšie na prevíjaciu časť.
Vedenie záznamov o opakujúcich sa problémoch pomáha oddeliť jednorazové chyby od vzorov, ktoré si vyžadujú opravu. Cieľom nie je neustále vylepšovať stroj bez jasného dôvodu. Je to nájsť, kde sa proces stáva nestabilným, a riešiť túto príčinu.
Vyhýbanie sa plytvaniu tiež znižuje prepracovanie a opakovanú kontrolu. Tieto zisky sa opierajú o stabilné prevádzkové návyky a jasné pochopenie toho, ako materiál reaguje na stroj.
7. Čo by mali operátori skontrolovať pri nastavovaní riadenia napätia?
Úprava napätia funguje lepšie so štruktúrovaným postupom. Veľké zmeny vykonané bez kontroly vytvárajú nové chyby a skrývajú tú pôvodnú.
Začnite kontrolou pásky a stroja. Poškodený materiál, špinavé valčeky, opotrebované diely alebo zle usadený valec môžu spôsobiť problémy, ktoré vyzerajú ako chyby v ťahu.
Preskúmajte aj cestu materiálu. Páska by mala prechádzať strojom bez zbytočného trenia alebo bočného posunu. Ak vstupuje do oblasti rezu pod uhlom, zmena napätia nevyrieši základný problém.
Skúšobné prevádzky sú dobrým spôsobom, ako otestovať nastavenie pred plnou produkciou. Počas nich operátori kontrolujú rezané hrany, hľadajú vrásky alebo natiahnutie a kontrolujú, či hotové kotúče zostávajú stabilné. Výsledky sa porovnajú s dohodnutými požiadavkami na kvalitu.
Tento proces podporuje niekoľko kontrol:
- Skontrolujte prichádzajúci kotúč. Hľadajte viditeľné poškodenia, nerovné okraje alebo čokoľvek iné, čo by mohlo ovplyvniť odvíjanie.
- Skontrolujte dráhu stroja. Skontrolujte, či páska prechádza cez správne valce a oblasť rezu tak, ako je zamýšľané.
- Skontrolujte výsledok navíjania. Sledujte voľné vrstvy, nadmernú tesnosť, pohyb hrán alebo zmeny tvaru rolky.
- Upravte jednu podmienku naraz. Takto môžete zistiť, či zmena skutočne pomohla.
- Zdokumentujte vhodné nastavenia a pozorovania. Záznamy umožňujú operátorom opakovať funkčné nastavenie a sledovať neskoršie variácie.
Pri nastavovaní postupujte podľa pokynov výrobcu stroja. Správna metóda závisí od zariadenia a jeho riadiaceho systému. Nezvyčajné zvuky, opakované prestávky alebo neočakávaný pohyb je potrebné pred pokračovaním výroby preskúmať.
Počíta sa aj tréning. Skúsení operátori často pociťujú nestabilné napätie skoro, ale tieto znalosti by sa mali dostať k celému tímu. Jasné pracovné pokyny znižujú rozdiely medzi zmenami a robia kontroly kvality konzistentnejšie.
8. Ako by mali výrobcovia hodnotiť kontrolu napätia pri výbere a Rezačka na pásku ?
Kupujúci, ktorí si vyberajú rezačku na kotúčovú pásku, sa zvyčajne pozerajú na schopnosť rezania, kompatibilitu materiálu a výrobné potreby. Rovnakú pozornosť si zasluhuje aj kontrola napätia, pretože určuje, ako stroj narába s rôznymi produktmi od odvíjania až po navíjanie.
Správny systém závisí od pások, ktoré výrobca očakáva. Závod pracujúci väčšinou s jedným materiálom má iné potreby ako konvertor manipulujúci s fóliou, papierom, penou a inými lepiacimi produktmi. Pred porovnaním strojov povedzte dodávateľom zamýšľané materiály a požiadavky na hotové kotúče.
Opýtajte sa, ako sa riadi napätie pri odvíjaní, strihaní a prevíjaní. Opýtajte sa, či sú úpravy manuálne alebo automatické, ako sa stroj vyrovnáva s meniacimi sa podmienkami kotúča a aká podpora existuje, keď sa proces stane nestabilným.
Ukážka alebo vzorová skúška ukazuje veci, ktoré popis produktu nedokáže. Dodávajte reprezentatívne materiály a skontrolujte hotové kotúče z hľadiska kvality hrán, konzistencie navíjania a jednoduchosti použitia. Test by mal odzrkadľovať skutočnú produkciu tak presne, ako je to praktické.
Urobte si tiež školenie údržby a obsluhy. Systém riadenia napätia potrebuje správne nastavenie a starostlivosť, aby fungoval tak, ako má. Kupujúci by mali vedieť, ako skontrolovať príslušné diely, zistiť bežné problémy a získať pomoc, keď ich úpravy nevyriešia.
Posudzujte nákup podľa celého pracovného procesu, nie podľa jednej funkcie. Rezačka musí vyhovovať materiálu, poskytovať požadovanú kvalitu kotúča a zodpovedať vašim prevádzkovým postupom. Kontrola napätia je jedným z prvkov tohto hodnotenia, no má priamu úlohu pri udržiavaní stability pásky na jej ceste od širokej zásobnej rolky po hotové úzke rolky.


 +86-576-88177528
 +86-576-88172167

 367# Guangxing Road, Xiachen Street, Jiaojiang District, Taizhou City, Čína.

