

 英语
 中文简体
 西班牙语
 越南语
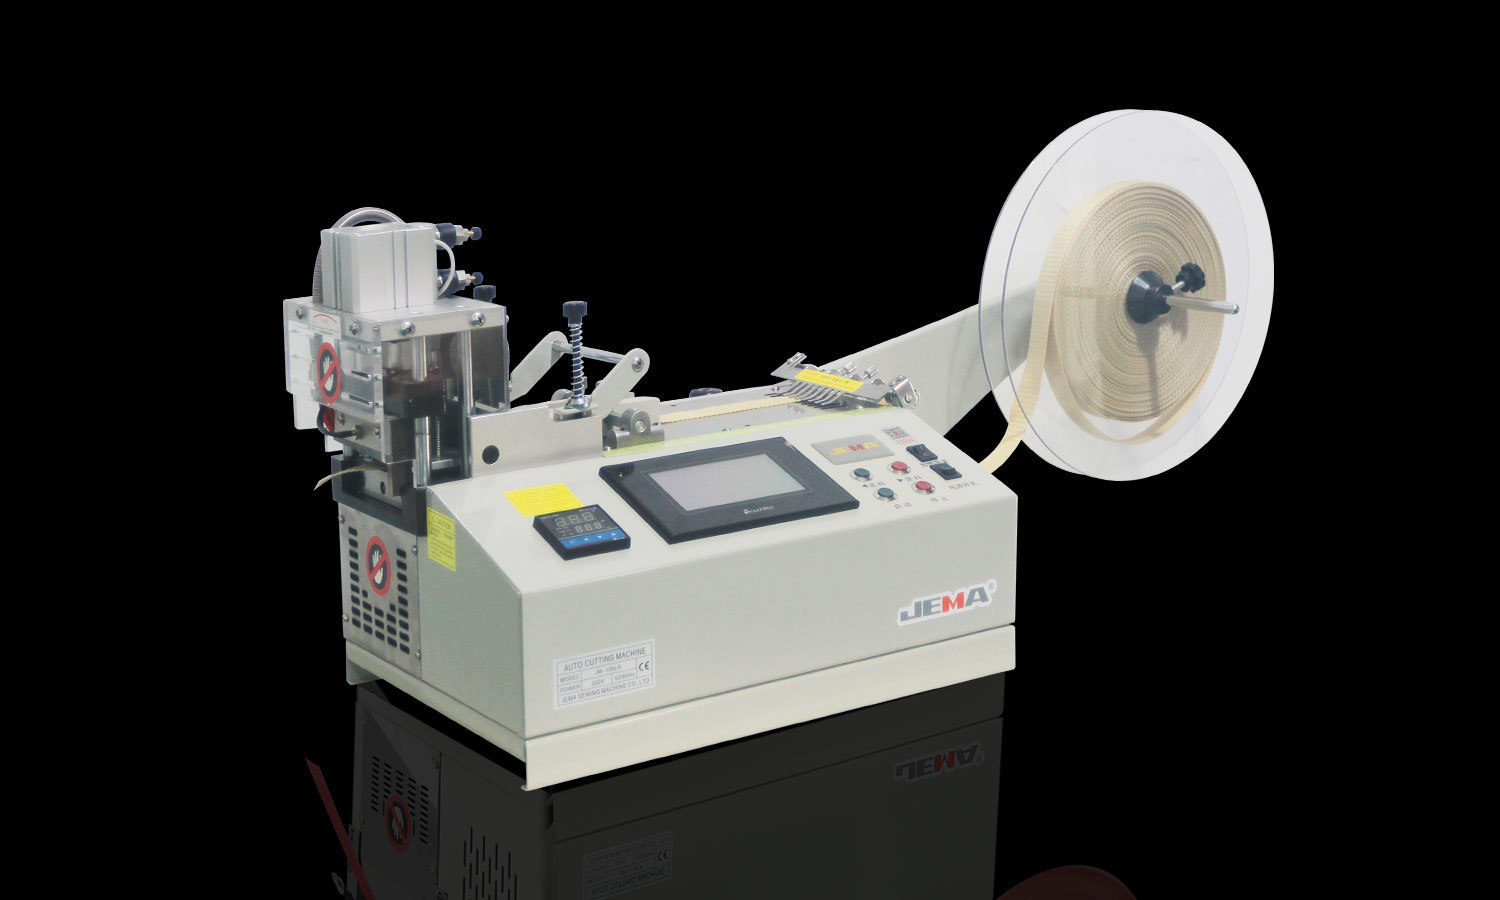
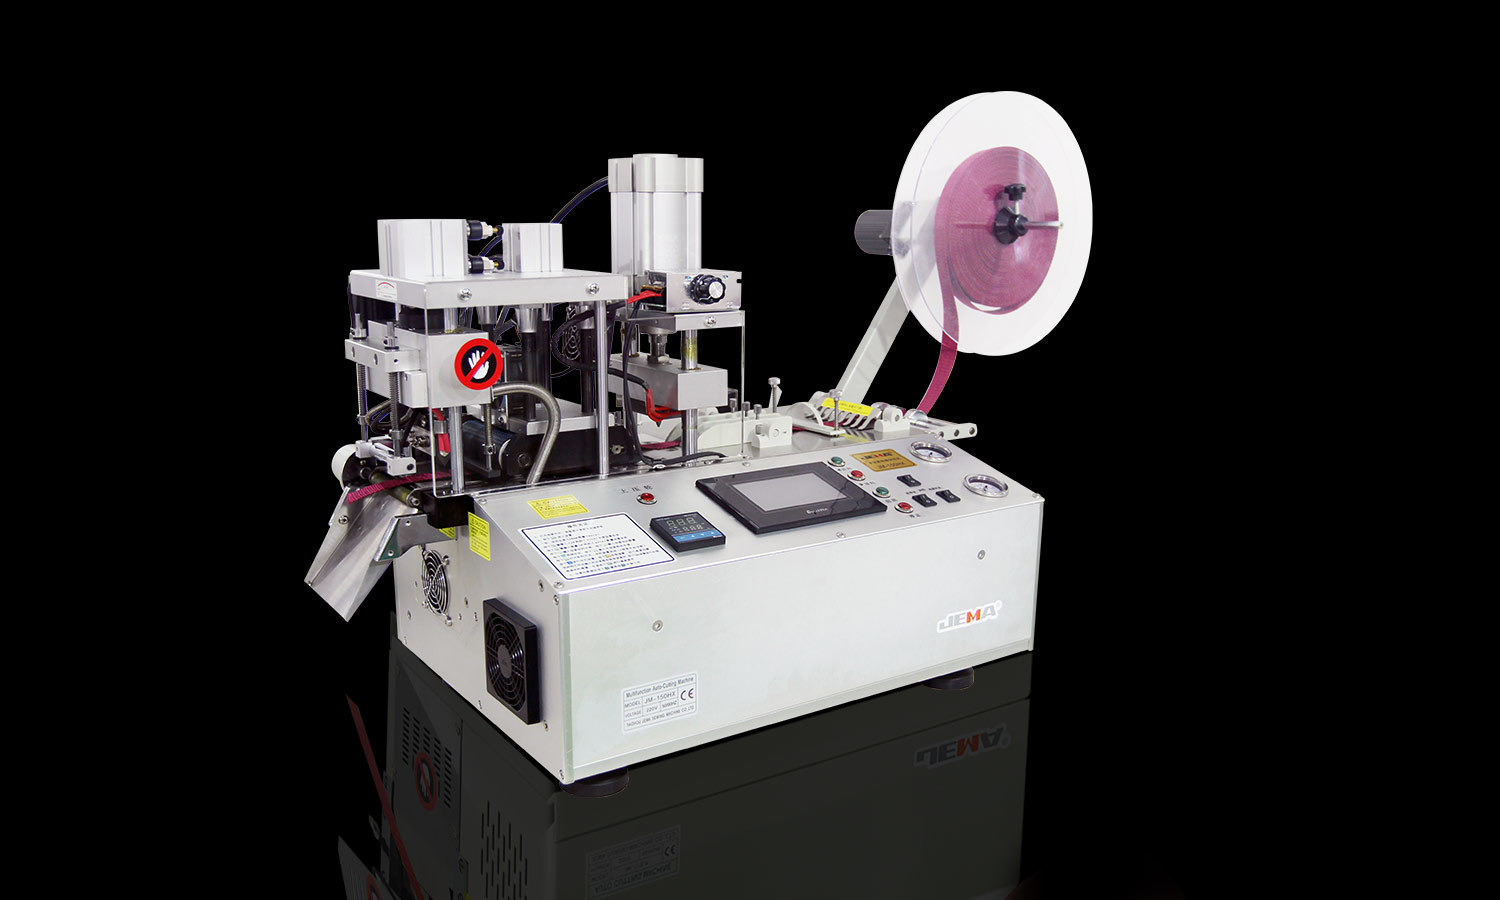
Mechanický rezací stroj je základom výroby, spracovania kovov, stavebníctva a iných priemyselných oblastí. Premieňa suroviny na diely s danými tvarmi a rozmermi, či už ide o rezanie plechov alebo prípravu strojných komponentov. To, ako dobre sa to robí, priamo závisí od kvality produktu a efektívnosti výroby.
Rezanie nie vždy prináša to, čo sa očakáva. Hrany sa otáčajú nerovnomerne, čiary rezu sa posúvajú, povrchy zachytávajú nežiaduce stopy alebo hotové diely nemajú určené rozmery. Tieto problémy sa zvyčajne nazývajú chyby rezania. Objavujú sa na mnohých druhoch mechanických rezacích zariadení a často ich spôsobuje kombinácia viacerých faktorov.
Výrobcovia profitujú z toho, že vedia, čo je za týmito chybami. Pomáha operátorom odhaliť problémy počas výroby, lepšie manipulovať so zariadením a menej plytvať materiálom. Vďaka tomu je výroba konzistentnejšia. Niektoré chyby súvisia so stavom stroja, zatiaľ čo iné pochádzajú z vlastností materiálu, výberu nástroja, polohy obrobku alebo zvykov operátora.
Aké sú chyby pri rezaní pri mechanickom rezaní?
Chyba rezu je medzera medzi zamýšľaným výsledkom rezu a skutočným stavom hotového obrobku. Medzera môže ovplyvniť rozmery, tvar, kvalitu hrany alebo vzhľad povrchu. Niektoré chyby sú zrejmé. Iné vyjdú najavo až pri kontrole alebo montáži.
Rozmerové chyby patria medzi bežné. Odrezaný kus môže byť dlhší, kratší, širší alebo užší, ako je požadované. Aj malý rozdiel spôsobuje problémy, keď sa diel musí zhodovať s inými komponentmi. Ak je niekoľko častí zostavených dohromady, konzistentné rozmery udržujú produkt kompatibilný.
Geometrické chyby menia tvar alebo smer rezu. Priama čiara môže byť uhlová, zakrivená alebo nerovná. To sa môže stať, keď sa obrobok počas rezania pohybuje alebo keď stroj nedokáže udržať stabilnú dráhu rezu.
Ďalšou častou formou sú okrajové chyby. Rezaný povrch môže mať otrepy, drsné oblasti, preliačiny alebo nepravidelné stopy. Poškodzujú vzhľad komponentu a môžu vyžadovať dodatočné dokončovacie práce.
Deformácia materiálu tiež spôsobuje chyby. Teplo, tlak alebo nevhodné rezné podmienky môžu spôsobiť, že sa obrobok ohne, skrúti alebo zmení tvar. To je najdôležitejšie pri materiáloch citlivých na mechanickú silu alebo zmeny teploty.
Nie každá chyba má rovnakú príčinu. Rozmerový rozdiel môže pochádzať z nesprávneho umiestnenia, zatiaľ čo drsná hrana môže súvisieť s nástrojom alebo stavom materiálu. Identifikácia typu chyby je dobrým prvým krokom k nájdeniu jej zdroja.
Ako ovplyvňuje stav stroja presnosť rezania?
Stav rezacieho stroja má priamy vplyv na to, ako stabilný je proces rezania. Pohyblivé časti, nosné konštrukcie a rezné komponenty musia spolupracovať. Keď sa jedna časť opotrebuje, uvoľní alebo sa vychýli z nastavenia, výsledky budú menej konzistentné.
Častým vinníkom sú vibrácie. Stroj, ktorý sa počas prevádzky príliš pohybuje, môže zanechať nerovné hrany alebo nesúrodé dráhy rezu. Môžu to spôsobiť uvoľnené komponenty, nestabilný povrch inštalácie, opotrebované mechanické časti alebo nerovnováha v pohyblivom systéme.
Dôležitý je aj rám stroja. Stabilná konštrukcia podporuje obrobok a nástroj počas prevádzky. Ak je rám poškodený alebo sú jeho súčasti nesprávne zarovnané, poloha rezu sa môže pri zaťažení posunúť.
Mechanické opotrebovanie prináša postupné zmeny, ktoré nie sú vždy viditeľné. Pohyblivé časti môžu po dlhom používaní vyvinúť nadmernú vôľu, čo ovplyvňuje pohyb reznej hlavy alebo polohu obrobku. Operátori môžu zistiť, že stroj poskytuje nekonzistentné výsledky, aj keď sa postup nezmenil.
Ďalším problémom sú polohovacie a ovládacie prvky. Ak sa systém nepohybuje po zamýšľanej dráhe, hotový diel môže vykazovať rozmerové alebo tvarové rozdiely. Dôvodom môže byť opotrebovanie, problémy s nastavením alebo príliš malá kontrola.
Pravidelná údržba tieto riziká znižuje. Čistenie, kontrola spojov, kontrola pohyblivých častí a dodržiavanie pokynov výrobcu na údržbu pomáhajú udržiavať zariadenie v dobrom prevádzkovom stave. Údržba by sa nemala zastaviť pri oprave viditeľného poškodenia. Rutinná kontrola môže odhaliť skoré známky opotrebovania skôr, ako zasiahnu mnohé obrobky.
Môžu problémy s rezným nástrojom spôsobiť nerovnomerné výsledky?
Rezný nástroj vykonáva skutočné oddelenie materiálu. Jeho stav, tvar a prispôsobenie sa materiálu ovplyvňujú hotovú hranu. Opotrebovaný, poškodený alebo nevhodný nástroj môže spôsobiť chyby pri rezaní, aj keď stroj beží normálne.
Opotrebenie je prirodzeným výsledkom opakovaného používania. Keďže rezná hrana pomaly stráca svoj tvar, oddeľuje materiál menej efektívne. To zvyšuje odpor pri rezaní a môže zanechať drsné hrany, otrepy alebo nepravidelné povrchy.
Poškodená hrana spôsobuje výraznejšie problémy. Malé triesky, praskliny alebo nerovnomerné opotrebovanie menia spôsob, akým sa nástroj stretáva s obrobkom a rez môže vykazovať stopy alebo rozdiely, ktoré sa opakujú pozdĺž jeho dráhy.
Dôležitý je aj výber nástroja. Rôzne materiály vyžadujú rôzne prístupy k rezu a nástroj vyrobený pre jeden materiál môže fungovať zle na inom. Pri výbere nástroja zvážte tvrdosť materiálu, hrúbku, štruktúru a stav povrchu.
Inštalácia tiež ovplyvňuje výsledok. Nástroj, ktorý nie je správne zaistený, sa môže počas prevádzky posunúť a nesprávne nainštalovaný nástroj sa môže nerovnomerne dotýkať obrobku.
Dodržiavajte odporúčania výrobcu zariadenia a náradia pre údržbu náradia. Operátori by mali kontrolovať rezné hrany, hľadať viditeľné poškodenia a vymeniť nástroje, keď ich stav prestane fungovať. Prevádzka poškodeného nástroja môže znásobiť výrobné problémy a zvýšiť zaťaženie stroja.
Prečo záleží na umiestnení obrobku počas rezania?
Obrobok musí zostať stabilný počas celého rezu. Ak sa pohybuje, skĺzne alebo nesedí, dráha rezu už nezodpovedá zamýšľanej polohe. Výsledkom môžu byť nepresné rozmery, šikmé hrany alebo nesúrodé tvary.
Nesprávne umiestnenie môže začať skôr, ako to urobí stroj. Ak materiál nie je umiestnený oproti správnemu referenčnému bodu, línia rezu je už vypnutá. Aj keď stroj dokonale sleduje svoju naprogramovanú alebo nastavenú dráhu, hotový kus môže vynechať požadované rozmery.
Ďalším kľúčovým faktorom je upnutie. Obrobok potrebuje dostatočnú oporu, aby odolal pohybu pod reznou silou. Voľná svorka umožňuje posúvanie materiálu počas prevádzky. Problémy spôsobuje aj príliš veľká upínacia sila, najmä pri tenkých alebo pružných materiáloch, ktoré sa pod tlakom ohýbajú.
Tvar materiálu môže skomplikovať umiestnenie. Veľké plechy, dlhé časti, zakrivené komponenty a nepravidelné obrobky môžu vyžadovať iné usporiadanie podpory. Akákoľvek nepodporovaná časť materiálu sa môže počas rezania pohybovať alebo vibrovať.
Pozornosť si zaslúži aj príprava. Prach, olej, povrchové úlomky alebo nerovné hrany môžu prekážať pri umiestnení. Obrobok, ktorý nesedí rovno, bude rezať inak ako ten, ktorý je správne podopretý.
Obsluha by mala pred spustením stroja skontrolovať polohu materiálu. Mali by tiež potvrdiť, že upínací systém vyhovuje obrobku a že materiál zostáva stabilný. Tieto základné kontroly môžu zabrániť chybám, ktoré by inak mohli byť obviňované zo stroja.
Ako vlastnosti materiálu ovplyvňujú chyby pri rezaní?
Nie všetky materiály reagujú na rezanie rovnako. Ich fyzikálne vlastnosti určujú, ako sa správajú pod tlakom, trením a zmenou teploty. Metóda, ktorá funguje pre jeden materiál, môže spôsobiť problémy s iným.
Tvrdosť je jeden faktor. Tvrdé materiály môžu vyžadovať vhodný nástroj a prevádzkový prístup. Pri nesprávnom nástroji stúpa rezný odpor, čo spôsobuje opotrebovanie nástroja alebo nerovný okraj.
Mäkké materiály predstavujú rôzne výzvy. Môžu sa deformovať pod tlakom, natiahnuť sa počas rezania alebo sa prilepiť na nástroj, takže je ťažké udržať čistú líniu rezu.
Hrúbka tiež mení rezné podmienky. Hrubé materiály môžu potrebovať väčšiu reznú silu, zatiaľ čo tenké materiály sa s väčšou pravdepodobnosťou ohýbajú alebo vibrujú. Bez vhodnej podpery sa môže obrobok vzdialiť z určenej polohy.
Vnútorné rozdiely zvyšujú ťažkosti. Niektoré materiály obsahujú oblasti rôznej tvrdosti alebo štruktúry. Tieto variácie ovplyvňujú, ako sa nástroj pohybuje cez obrobok, a môžu zmeniť kvalitu hrany.
Neprehliadnite stav povrchu. Hrdza, povlaky, nečistoty a iné nepravidelnosti môžu ovplyvniť kontakt s nástrojom. Niekedy povrch tiež sťažuje presné polohovanie.
Výrobcovia by pred výberom spôsobu rezania mali pochopiť vlastnosti materiálu. Informácie o materiáli, testovanie vzoriek a kontrola výroby pomáhajú odhaliť potenciálne problémy, čo je obzvlášť užitočné, keď nový materiál vstupuje do existujúceho procesu.
Môžu nesprávne prevádzkové postupy viesť k chybám pri rezaní?
Aj keď je stroj a nástroj v dobrom stave, prevádzkové postupy môžu zmeniť výsledok. Mechanické rezanie si vyžaduje dôslednú manipuláciu a pozornosť k procesu. Malé chyby môžu spôsobiť opakované chyby alebo náhle poklesy kvality rezu.
Nevhodná rezná rýchlosť mení interakciu nástroja s materiálom. Ak proces beží príliš rýchlo pre kombináciu materiálu a nástroja, rez môže byť hrubý alebo neúplný. Ak beží príliš pomaly, v niektorých aplikáciách sa môže vytvárať dodatočné trenie alebo teplo.
Dráha rezu musí tiež zodpovedať požiadavkám obrobku. Nesprávne nastavenie alebo nevhodná počiatočná poloha môžu poslať stroj na nesprávnu dráhu, čo vedie k opakovaným rozmerovým chybám na mnohých kusoch.
Nekonzistentné metódy vytvárajú variácie medzi operátormi alebo zmenami. Rôzne návyky napríklad pri polohovaní, upínaní alebo kontrole materiálu vedú k rôznym výsledkom. Jasné prevádzkové postupy znižujú tieto rozdiely.
Preskočenie kontroly je ďalším zdrojom problémov. Ak nie je skontrolovaný prvý obrobok, nesprávne nastavenie môže pokračovať vo výrobe a veľa chybných dielov sa môže nahromadiť skôr, než si to niekto všimne.
Školenie zohráva veľkú úlohu pri odstraňovaní chýb operátorov. Obsluha by mala rozumieť funkciám stroja, bezpečnostným požiadavkám, metódam manipulácie s materiálom a základným príznakom problémov s rezaním. Mali by tiež vedieť, kedy zastaviť a nahlásiť nezvyčajný stav, namiesto toho, aby sa pokúšali o úpravu bez riadneho vedenia.
Dôsledná rutina robí prácu pri rezaní predvídateľnejšou. Mala by zahŕňať kontrolu obrobku, potvrdenie nastavení stroja, kontrolu nástroja a kontrolu dokončenej hrany.
Ako môžu výrobcovia identifikovať a znížiť bežné chyby pri rezaní?
Hľadanie zdroja chyby rezania si vyžaduje viac ako štúdium hotového obrobku. Výrobcovia by sa mali spoločne pozrieť na stroj, nástroj, materiál, metódu polohovania a prevádzkový postup. To uľahčuje rozoznanie jednej chyby zariadenia od problému v celkovom procese.
Praktická kontrola môže začať od typu chyby.
| Problém s rezaním | Možná príčina | Zameranie inšpekcie |
|---|---|---|
| Nesprávne rozmery | Chyby polohovania alebo nevhodné nastavenia stroja | Referenčné body a merania obrobku |
| Nerovnomerné rezné hrany | Opotrebenie nástroja alebo nestabilné rezné podmienky | Stav rezného nástroja a pohyb stroja |
| Uhlové rezné línie | Nesprávne zarovnanie alebo pohyb obrobku | Zarovnávanie a upínanie stroja |
| Otrepy alebo drsné povrchy | Stav nástroja alebo vlastnosti materiálu | Vhodnosť ostria nástroja a materiálu |
| Deformácia obrobku | Nadmerný tlak alebo teplo | Usporiadanie podpory a spôsob rezania |
| Opakované nekonzistentné výsledky | Opotrebenie stroja alebo zmena prevádzkových postupov | Stav zariadenia a výrobné postupy |
Túto tabuľku berte ako východiskový bod, nie ako pevnú diagnózu. Jedna porucha môže mať viacero možných príčin. Výrobcovia by mali skontrolovať skutočné pracovné podmienky predtým, ako sa rozhodnú, ktoré nastavenie je potrebné.
Kontrola prvého hotového obrobku včas zachytí problémy. Ak výsledok nezodpovedá požiadavkám, pred pokračovaním skontrolujte výrobné nastavenia a umiestnenie materiálu. Tento jednoduchý krok môže znížiť počet chybných kusov v dlhšom časovom horizonte.
Inšpekčné záznamy tiež pomáhajú odhaliť opakované vzory. Ak sa podobné chyby vyskytnú v určitých operáciách, dávkach materiálu alebo nastaveniach stroja, výrobcovia môžu nájsť spoločnú príčinu. Na záznamoch záleží najviac, keď je zapojených niekoľko strojov alebo operátorov.
Preventívna údržba je ďalším pilierom znižovania chybovosti. Pravidelné kontroly môžu odhaliť opotrebované nástroje, uvoľnené komponenty a problémy so zarovnaním a plánovaná rutina uľahčuje sledovanie stavu zariadenia.
Vyhnite sa vykonávaniu niekoľkých úprav naraz bez toho, aby ste skontrolovali ich účinky. Zmena jedného relevantného faktora naraz uľahčuje zistenie, či sa výsledok rezania zlepšil.
Aké bezpečnostné problémy by sa mali zvážiť, keď sa vyskytnú chyby pri rezaní?
Chyby pri rezaní nie sú len problémom kvality. Niektoré problémy môžu poukazovať na nebezpečné prevádzkové podmienky. Nezvyčajné vibrácie, poškodenie nástroja, nestabilné obrobky alebo neočakávaný pohyb stroja, to všetko zvyšuje riziko nehody.
Nikdy neignorujte poškodený rezný nástroj. Počas prevádzky sa môže zlomiť alebo odhodiť uvoľnené úlomky. Operátori by sa mali pri kontrole, výmene alebo manipulácii s reznými komponentmi riadiť pokynmi výrobcu stroja.
Nestabilný obrobok vytvára aj bezpečnostné riziká. Ak sa materiál neočakávane pohybuje, môže narušiť dráhu rezu alebo sa neúmyselne dotknúť komponentov stroja. Správna podpora a upnutie sú dôležité pre bezpečnosť operátora, ako aj pre presnosť produktu.
Obsluha by sa nikdy nemala pokúšať odstraňovať zachytený materiál alebo upravovať pohyblivé súčasti počas chodu stroja, pokiaľ na to nie je zariadenie špeciálne navrhnuté. Pred kontrolou alebo údržbou zastavte stroj a izolujte ho podľa príslušných bezpečnostných pokynov.
Ochranné vybavenie a kryty stroja by mali počas bežnej prevádzky zostať na svojom mieste. Operátori by mali tiež dodržiavať bezpečnostné postupy na pracovisku a byť vyškolení v oblasti núdzového zastavenia, bezpečnej manipulácie s materiálom a kontroly zariadenia.
Keď sa objaví chyba pri rezaní spolu s nezvyčajným hlukom, vibráciami, teplom alebo pohybom, zastavte proces a skontrolujte. Zatlačenie bez toho, aby ste poznali príčinu, môže viesť k ďalšiemu poškodeniu zariadenia alebo k nebezpečným pracovným podmienkam.
Jasná komunikácia medzi operátormi, pracovníkmi údržby a vedúcimi výroby zaisťuje, že problémy s rezaním budú nahlásené a správne vyriešené. S chybou zaobchádzajte ako s užitočnou informáciou o procese, nie len s dôvodom na vyradenie obrobku.


 +86-576-88177528
 +86-576-88172167

 367# Guangxing Road, Xiachen Street, Jiaojiang District, Taizhou City, Čína.

